| テープパス調整とミラーカセットについて (2015年11月13日) |
|
| テープ走行の機構部の調整は最初に必要な作業です。 大切なテストテープを痛めてしまわないためにも、最初に必要な作業がテープパス調整です。 ミラーカセットは、テープがカールしたり蛇行していないかを確認するために必要な治具です。 2ヘッドなどの場合は、カセットテープを加工しただけでも可能です。 一例として、カセットハーフの一部を切り取る加工だけで出来る調整用カセットテープです。 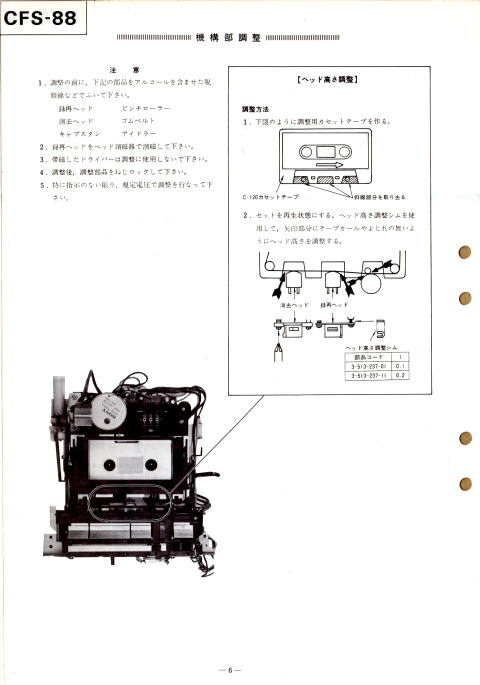 次の例として3ヘッドデッキで、クローズドループ・デュアルキャプスタン方式などはさらに複雑になります。 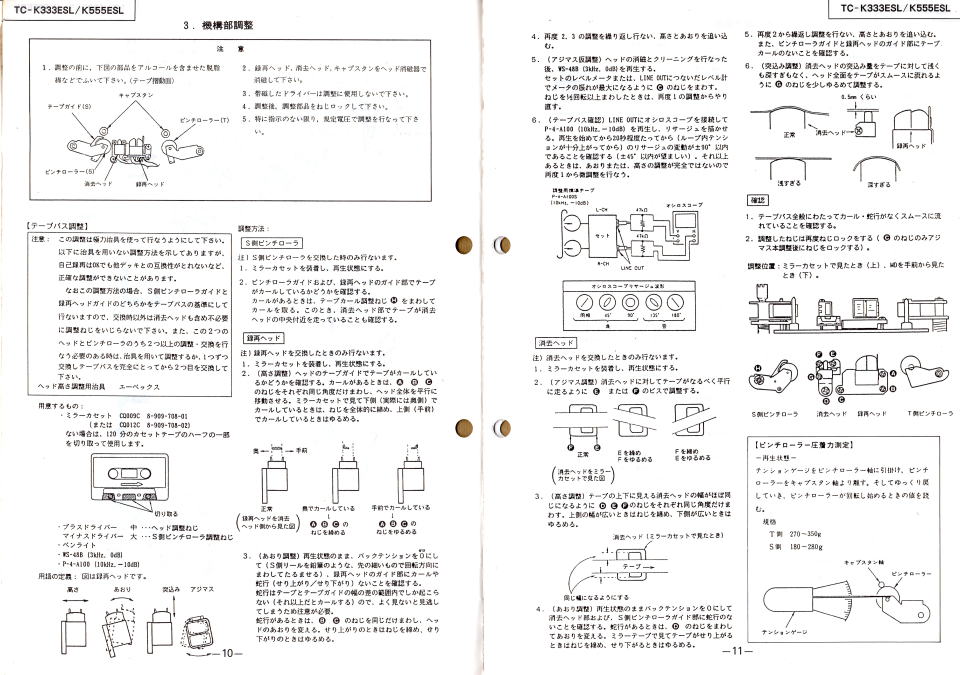 それぞれのヘッドの傾きの調整箇所が増えます。 別の例として、ヘッドアライメントゲージを使用して調整してから、ミラーカセットを使う事もあります。 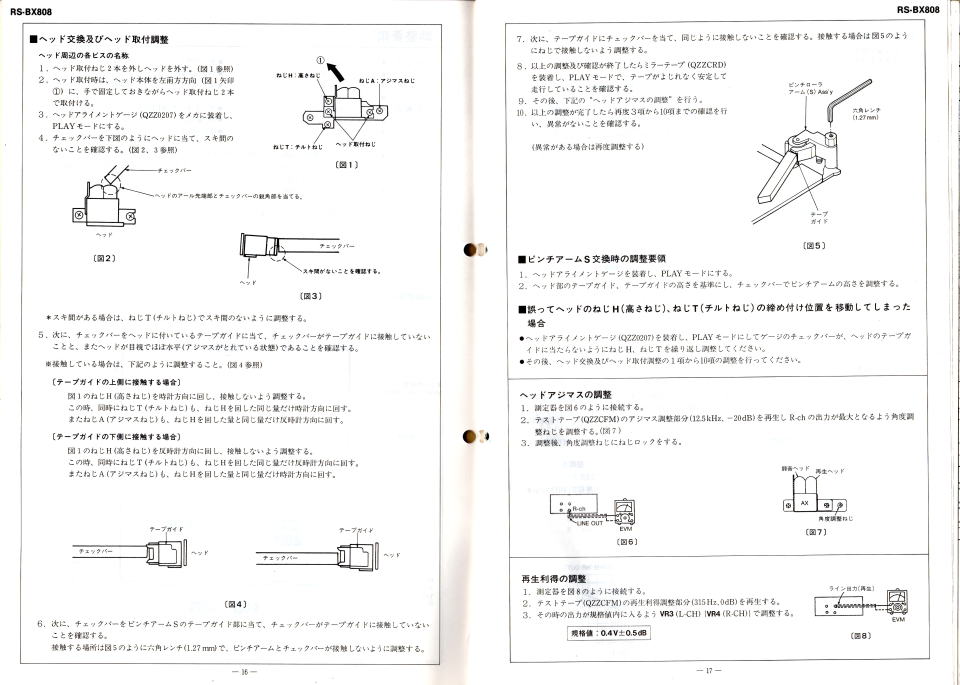 テープパス調整は大切な作業です。 現在は、業務用のミラーカセットは市販されていません。 そこで、現在入手できるカセットテープを加工して自作をしてみます。 加工方法と材料を、これから研究していきます。 出来る限り綺麗に加工をして、ある程度量産できるようにしてみたいと思います。 |
|
| 現在入手できるカセットテープの構造を調べる | |
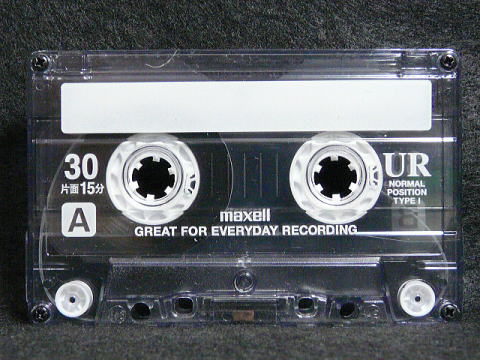 maxell UR 30分 ハーフに文字が印刷されています。 |
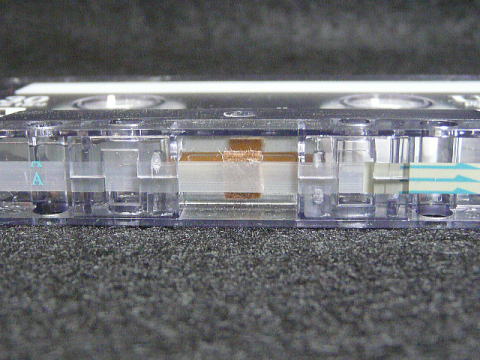 maxell UR 30分 ハーフに印刷されているのでスリップシートは透明です |
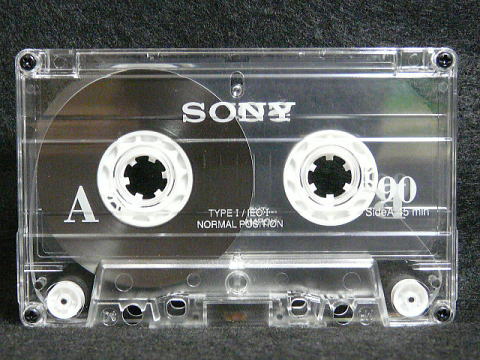 SONY HF 90分 スリップシートに文字が印刷されています。 |
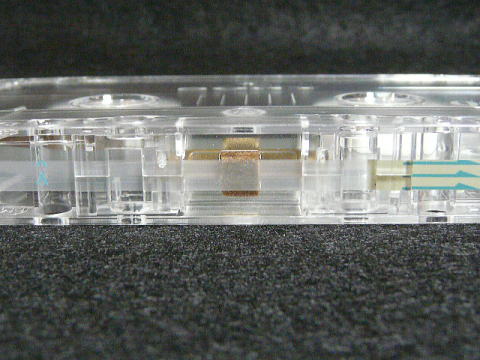 SONY HF 90分 ハーフは透明です。 |
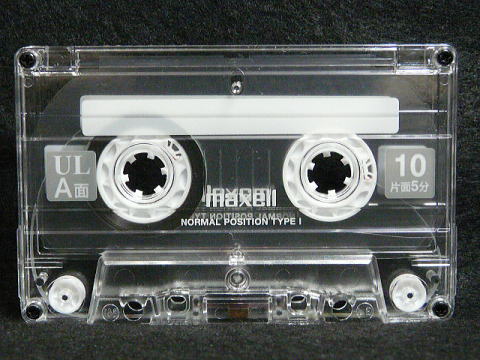 maxell UL 10分 スリップシートに文字が印刷されています。 |
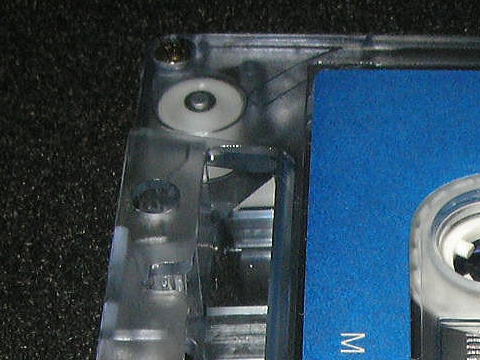
maxell ULのハーフは透明で、SONY HFと同じハーフです。 maxell UL 10分テープには、遮磁板ありと遮磁板無しがあります。 2013年購入時は、遮磁板ありました。 最近、遮磁板がない事に気が付きました。 2015年の SONY HF とmaxell UR に、遮磁板があるのか無いのかは まだ確認出来ていません。 遮磁板がある方は、テープパットが遮磁板で固定されています。 遮磁板が無い方は、テープパットがピンで固定されています。 遮磁板ありと無しでは、ハーフの構造が少し違いがあります。 販売終了したTDK AEも、遮磁板の無い構造でした。 |
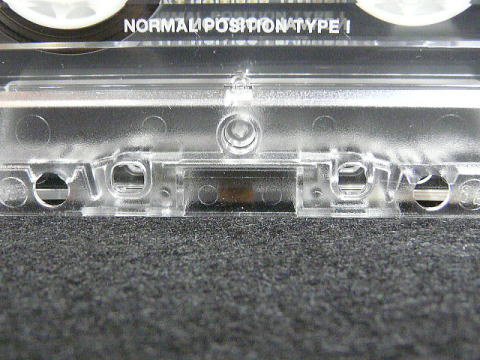 maxell UL 10分 遮磁板あり 2013年購入 |
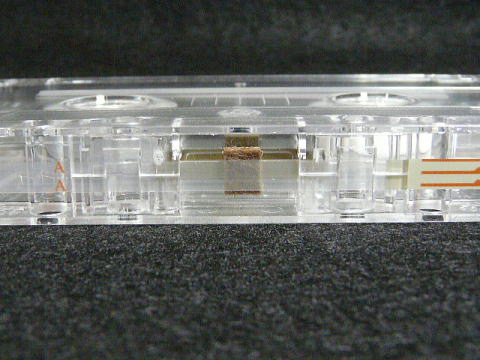 maxell UL 10分 遮磁板あり 2013年購入 |
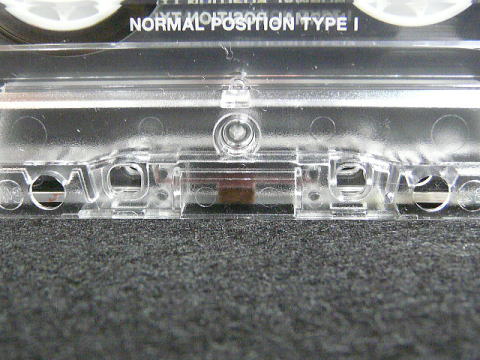 maxell UL 10分 遮磁板無し 2015年購入 |
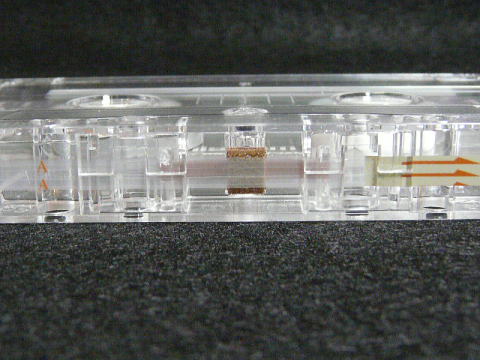 maxell UL 10分 遮磁板無し 2015年購入 |
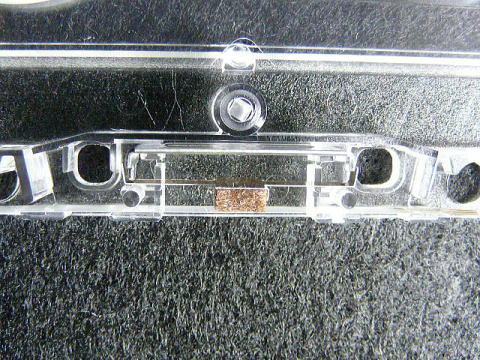 maxell UL 10分 遮磁板あり 2013年購入 |
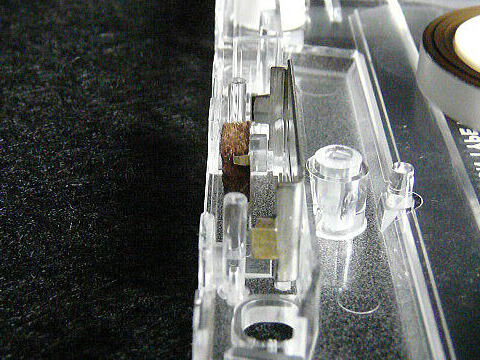 maxell ULmaxell UL 10分 遮磁板あり 2013年購入 |
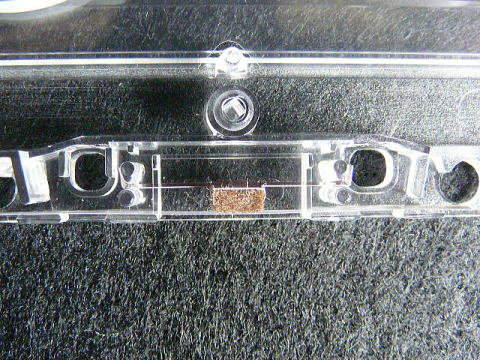 maxell UL 10分 遮磁板無し 2015年購入 |
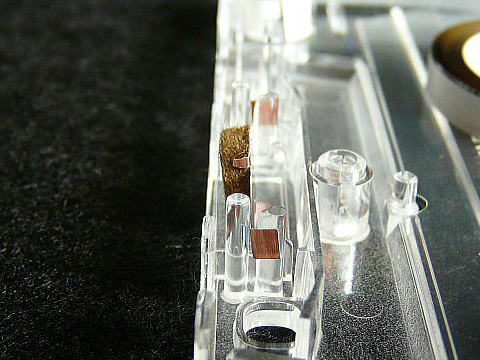 maxell UL 10分 遮磁板無し 2015年購入 |
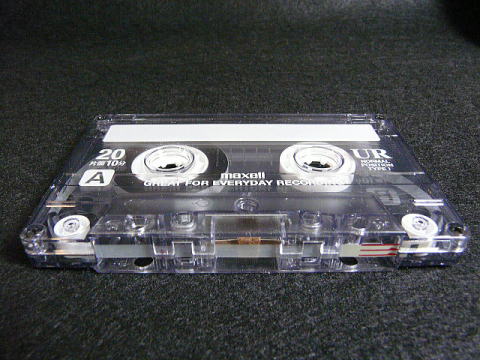 maxell UR 20分 2013年購入 遮磁板あり |
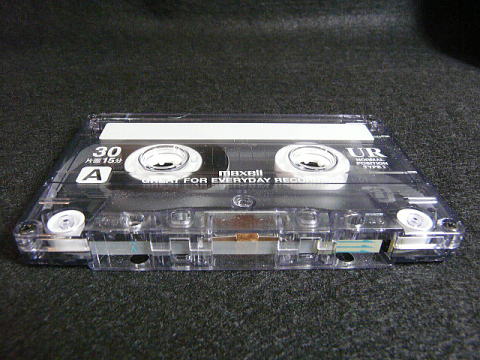 maxell UR 30分 2013年購入 遮磁板あり |
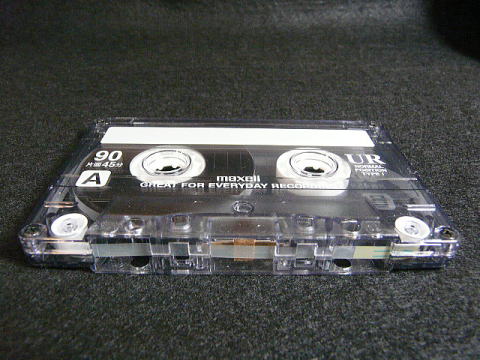 maxell UR 90分 2013年購入 遮磁板あり |
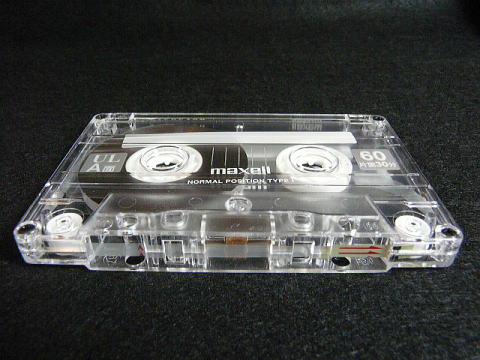 maxell UL 60分 2013年購入 遮磁板あり |
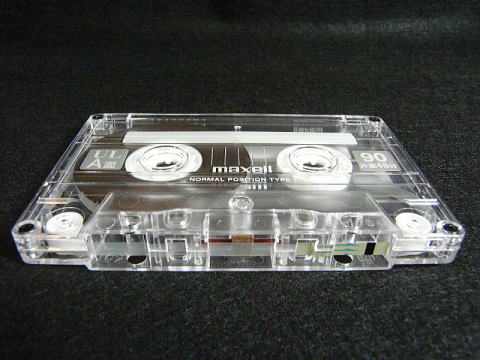 maxell UL 90分 2015年購入 遮磁板無し |
2015年購入のmaxell UL 90分は、遮磁板なしでした。 2013年購入の10分と60分は、遮磁板がありました。 最近、遮磁板無しになったようです。 遮磁板無しのハーフの方が、テープパットありと無しの両方が 作れるので大変都合がよいです。 |
| テープの時間と巻き幅 | |
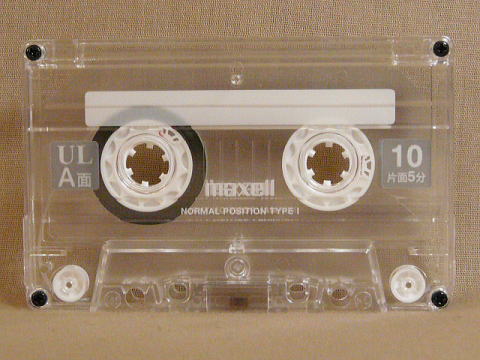 10分テープ |
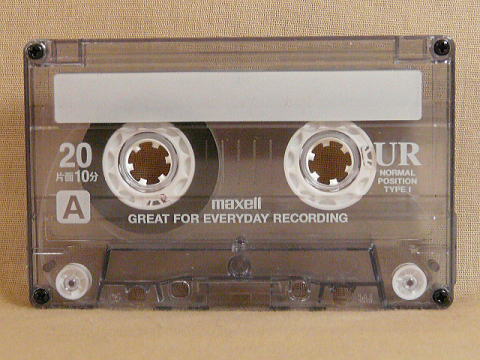 20分テープ |
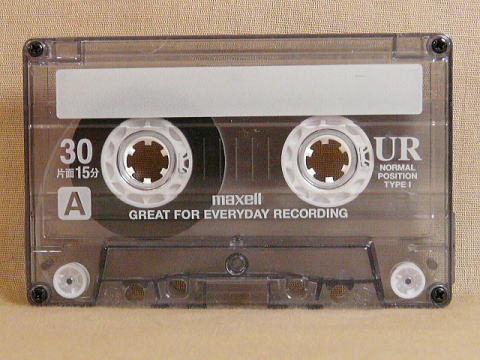 30分テープ |
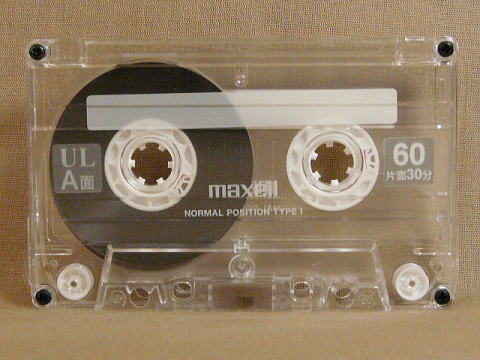 60分テープ |
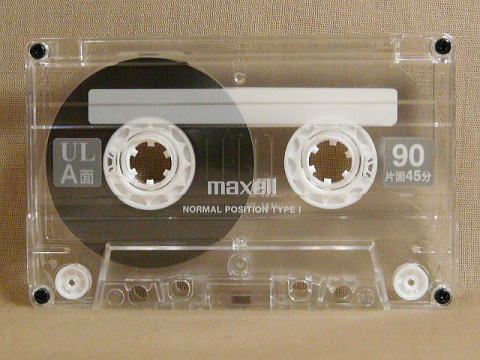 90分テープ |
ミラーを組み込んだ場合、テープをそのまま使えるのは 10分と20分と30分です。 60分と90分は、ミラー取り付け位置にテープが入ってしまいます。 20分と30分があるのは、maxell UR だけです。 maxell URの20分と30分の遮磁板については、まだ確認していません。 遮磁板ありのハーフの場合は、 テープパットを使用しないミラーカセットが製作できます。 出来れば、テープの厚みが薄い90分を使用したいのですが、 そのままでは使用できません。 |
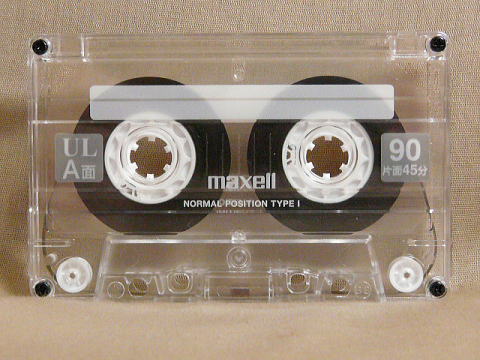 |
90分テープの半分だと入りそうです。 90分テープを切れば使用できると思います。 |
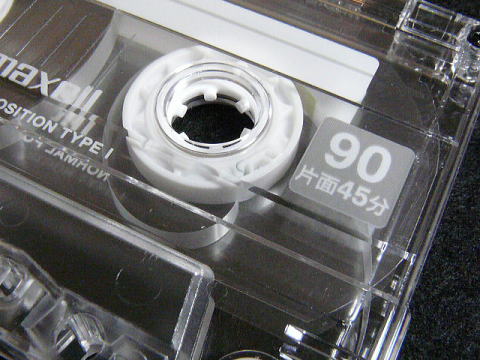 リーダーテープとハブの接続部 |
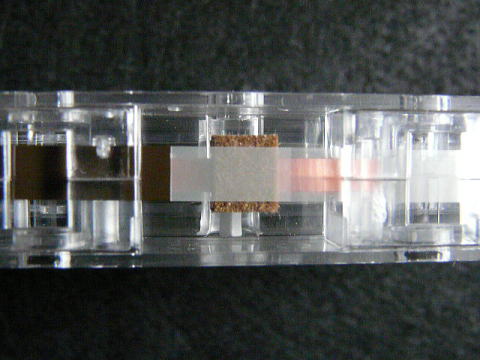 リーダーテープと磁気テープとの接続部 |
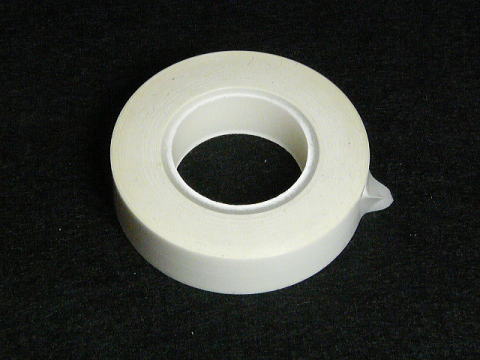 オープンリール用のスプライシングテープ |
通常はテープを繋ぐために、スプライシングテープを使用します。 スプライシングテープは貴重なので、使用しない方法を考えます。 切った磁気テープをハブに直接取り付けます。 リーダーテープを使用しないで、ハブに直接取り付けると リーダーテープ使用時に比べて強度が落ちます。 早送りなどのテープエンドでの衝撃で切れやすくなります。 テープは23分ほどあるので、最後まで巻き取らないように 注意をして使用する必要があります。 残ったテープは保管して、次に使用することができます。 テープエンドのリーダーテープを使用する場合は、 スプライシングテープの代わりのテープでつなぎます。 その場合、切り取ったテープは使用できなくなります。 90分テープを半分に切ると、スリップシートの印刷された時間と 違ってきます。 時間表示の文字の位置に、ハーフの表面と裏面というシールを 作って貼ってみるのも良いか思います。 |
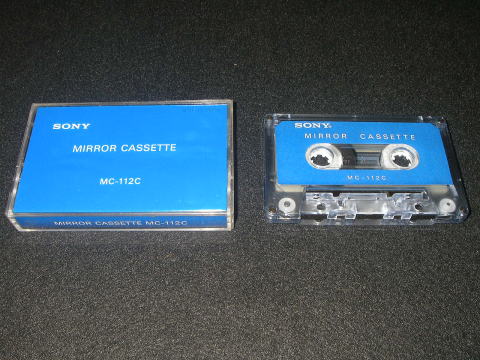
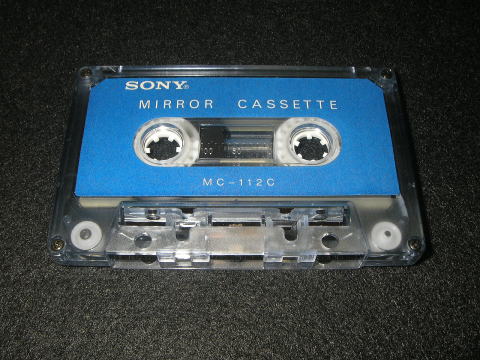
| SONY製のミラーカセットテープ MC-112C 写真提供 アトリエ4R様 |
|
 |
 |
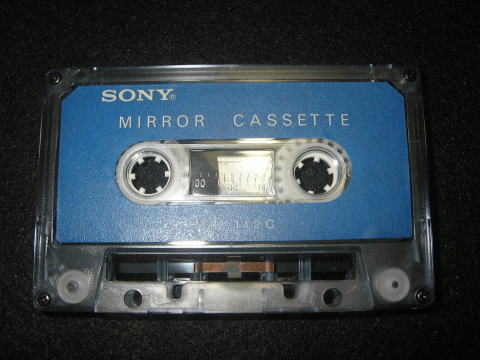 |
SONY製のミラーカセットテープ MC-112C このテープを参考に製作してみます。 実際に使用しているところでのアドバイスを参考にしてみました。 ・テープのコストは安いほうがよい。 ・テープ交換時は、取り扱いやすい短いテープで良い。 ・テープパットは無い方が見やすい。 これらのアドバイスと製作コストと作業を考えると、 maxell UL 10分 遮磁板無し を使用して製作します。 maxell UL 10分 遮磁板無し では、テープパットのありと無しの 両方が製作できます。 |
| 加工する個所 | |
A面表側 |
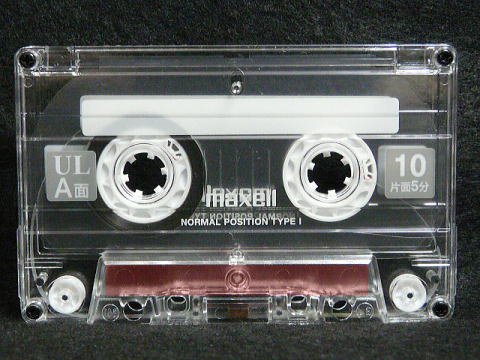 赤い色の範囲は、A面表側の穴をあける個所 |
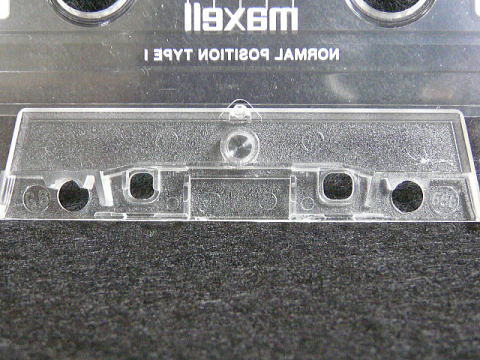 A面ハーフの裏側 |
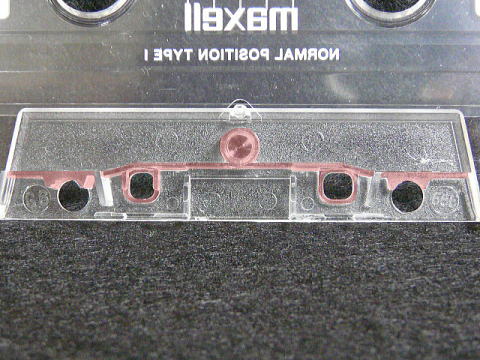 赤い色の範囲は、A面ハーフの裏側の削り取る個所 穴あけ部分と重複しています。 |
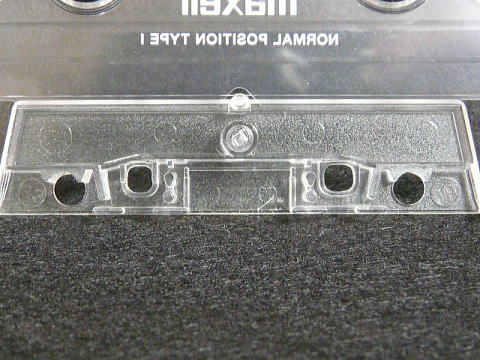 B面ハーフの裏側 |
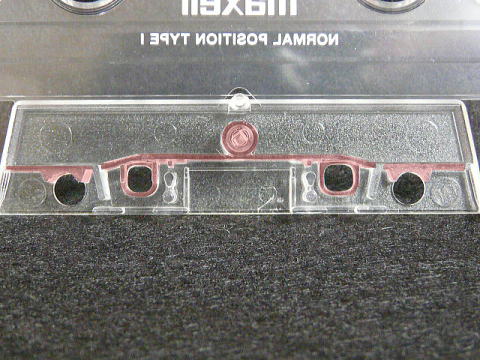 赤い色の範囲は、B面ハーフの裏側の削り取る個所 |
| 削る実験 (2015年10月23日) |
|
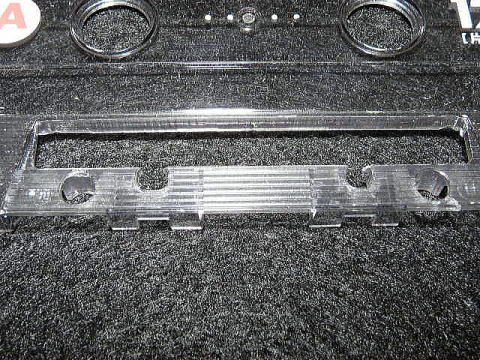 使用できなくなったAEのハーフで削る実験をしました。A面表 |
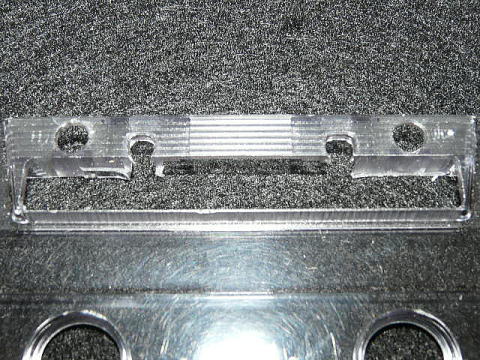 A面表の窓を開けただけの状態。 |
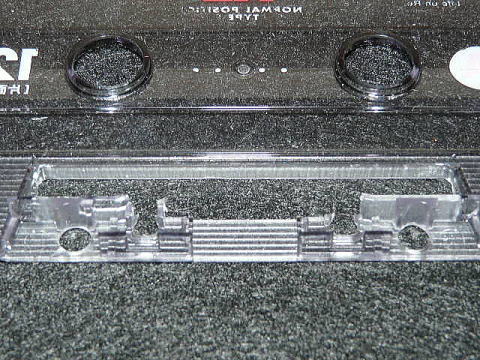 A面裏側の窓を開けただけの状態。 |
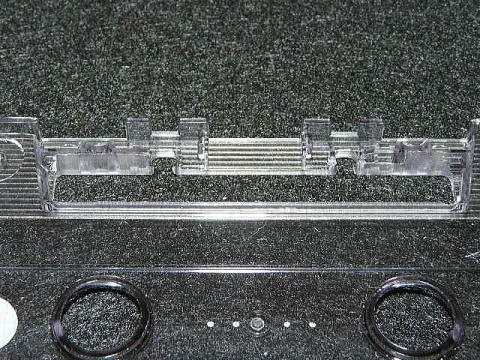 A面裏側の窓を開けただけの状態。 |
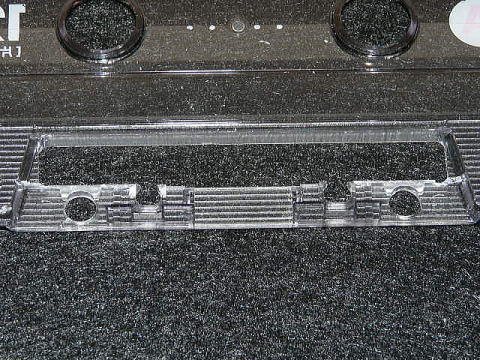 A面裏側の中を削った状態 |
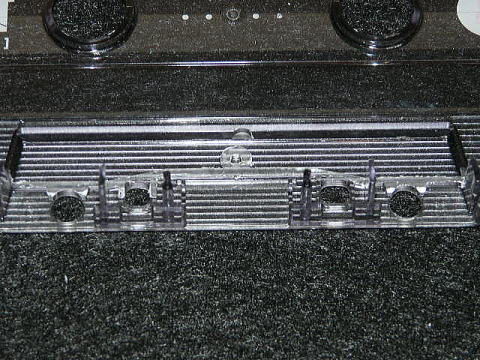 B面裏側の中を削った状態。 |
| maxell UL 10分テープの試作1本目 (2015年10月24日) |
|
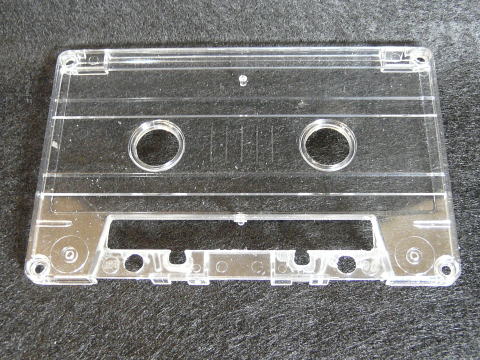 maxell UL A面表、窓を開けたばかりの状態。 |
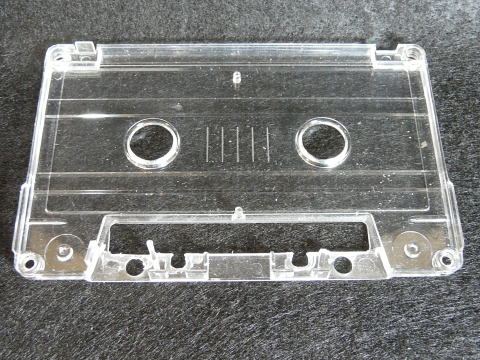 maxell UL A面裏、窓を開けたばかりの状態。 |
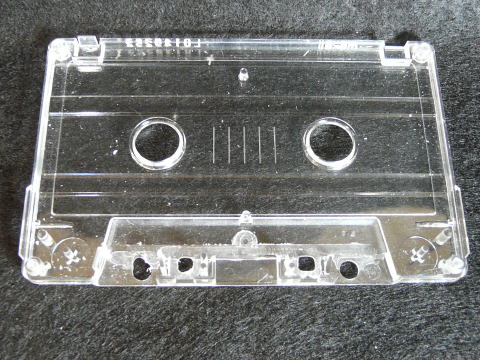 maxell UL B面裏、削ったばかりの状態。 |
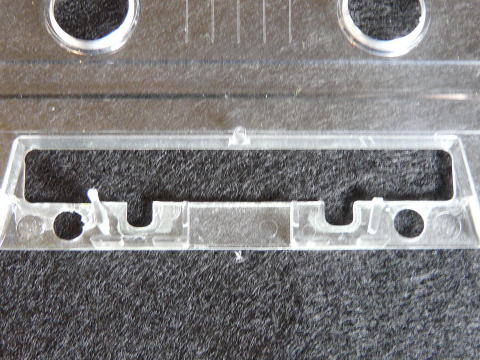 maxell UL A面裏、削った断面を研磨した状態。 |
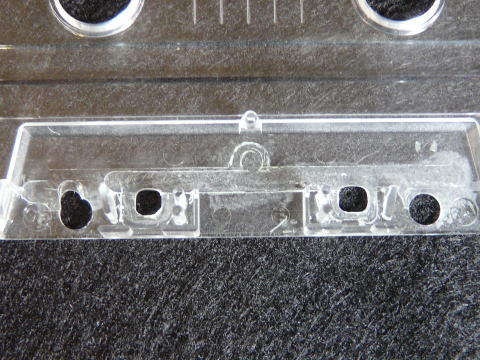 maxell UL B面裏、削った断面を研磨した状態。 |
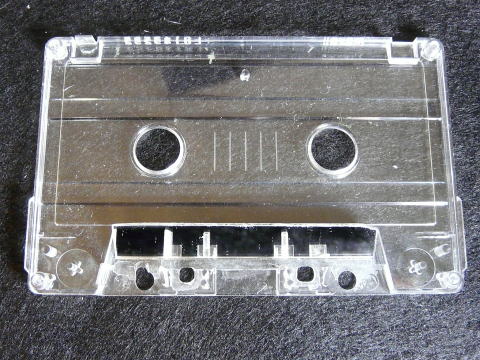 maxell UL B面裏に、ミラーを仮止め。 |
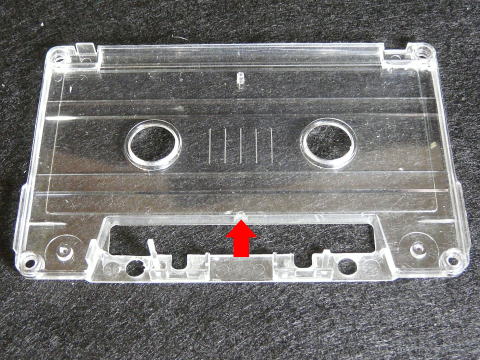 仮止めしたミラーの位置では、矢印の部部を削らないとA面のハーフを 閉じられません。ハーフの強度が落ちますが削ってみます。 |
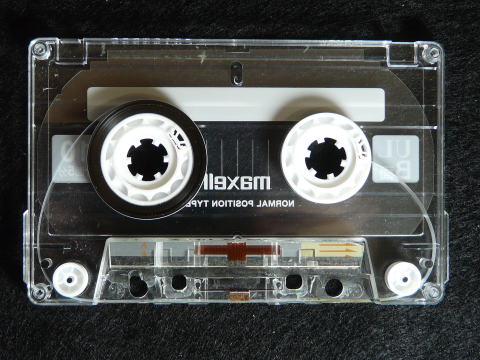 スリップシートとテープをセットします。 テープパットを付けた状態です。 |
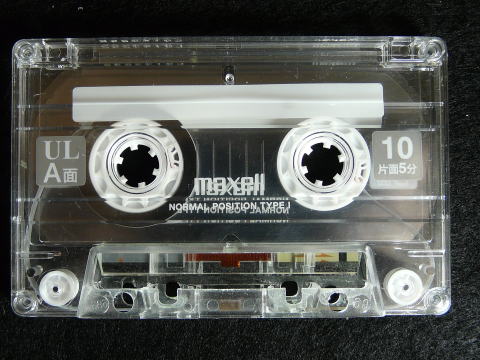 A面のハーフを取り付けた状態。 |
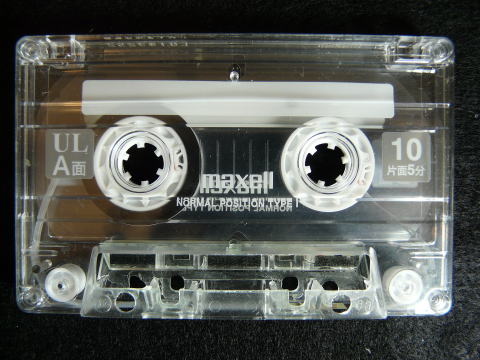 テープパットを外した状態。 |
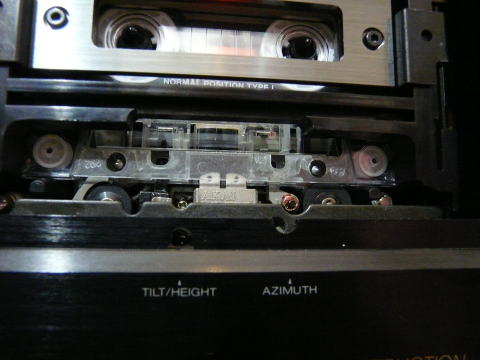 GX-Z9100に入れた状態。ミラーの位置が上過ぎるようです。 |
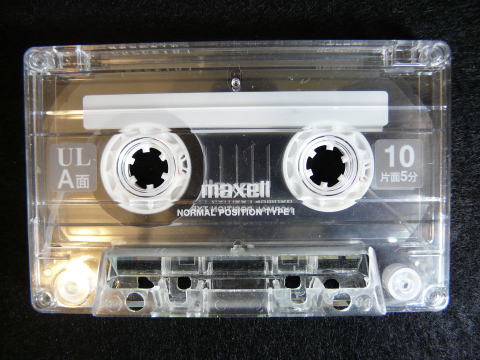 ミラーをヘッド側へ、ギリギリまで近づけました。 |
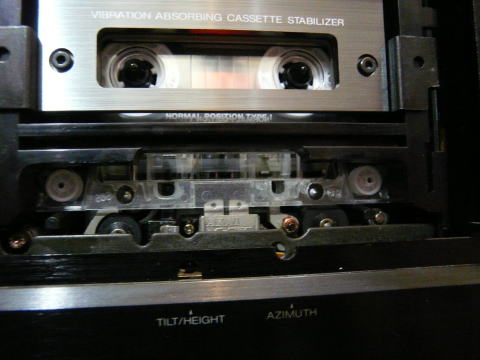 GX-Z9100に入れた状態。少し見やすくなりました。 |
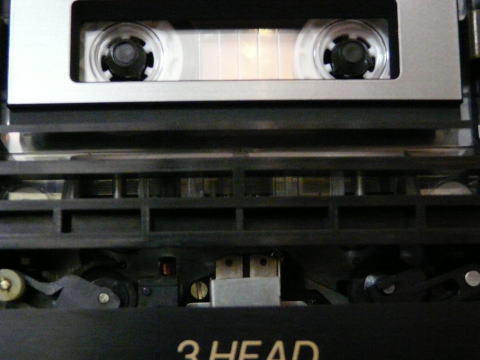 GX-Z6100に入れた状態。一応見ることが出来ました。 |
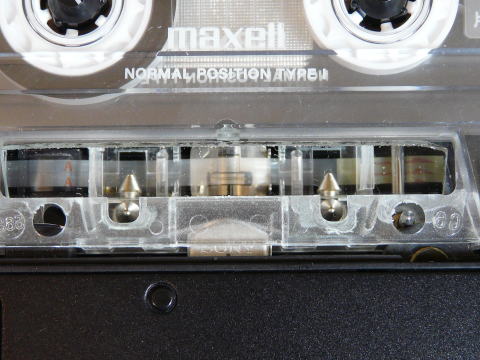 TC-D5Mは、良く見えます。 |
TDK AE とmaxell ULのハーフ構造が違うので、 練習と試作をまだ重ねたほうが良さそうです。 1mm厚の日本製ミラーを使用しています。 ガラスのカットも、練習が必要です。 もう少し試作と実験をしていきます。 |
| ミラーの種類 (2015年11月1日) |
|
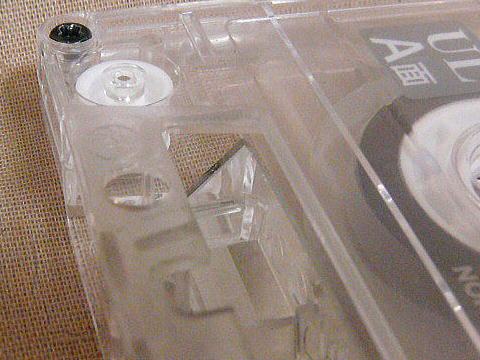 |
試作1本目に使用したミラーは、 1ミリ厚のガラス製です。 写真をみると分かりますが、 ミラーの端はガラスの厚みが見えます。 通常のガラスミラーは、 ガラスの裏に真空蒸着法(アルミ蒸着)で製作されています。 ミラーをミラーカセットに使用する場合、 ヘッドに出来るだけ反射面を近づけ方が見やすくなるようです。 そのため裏面反射のミラーは、できるだけ薄いものを使用します。 入手のしやすい厚さは、通常2ミリ厚ですが1ミリ厚も入手可能です。 もっと薄いものは、オーダーメイドになり割高になります。 |
 |
試作1本目が完成した翌日に、 SONY製のミラーカセットテープ MC-112Cと比較させてもらいました。 まず、窓の開口部を比較してみました。 横幅はほぼ同じで、縦幅が自作の方がヘッド側に少し幅がありました。 ミラーの取り付け位置と角度はほぼ同じでした。 メーカー製の構造をじっくりと観察しました。 メーカー製のハーフは、専用の型で出来ています。 ミラーは、厚みが見えなかったので表面反射鏡のようです。 |
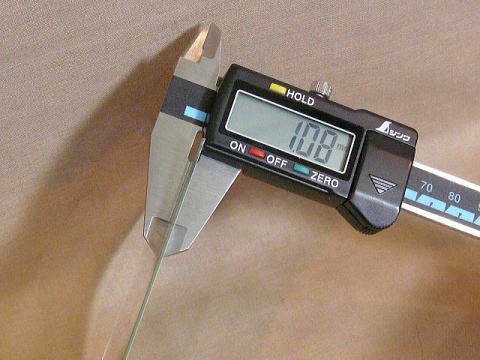 試作1本目に使用したガラスミラーの厚みです。 真空蒸着法による金属反射鏡の反射率は、73%〜86%だそうです。 銀引き鏡だけの反射率は最大95%になるそうで、 真空蒸着法と比較すると明るく見えます。 |
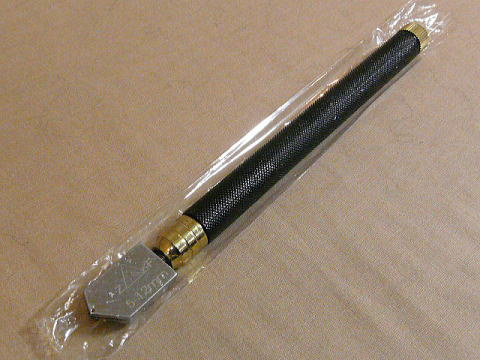 今回使用したガラス切りが、5〜12ミリ用でしたので、 うまくカット出来なかったのかもしれません。 薄板用を使用すると、軽く傷を入れられて綺麗にカットできるそうです。 ガラス切りも厚みによって、刃先など角度が違います。 |
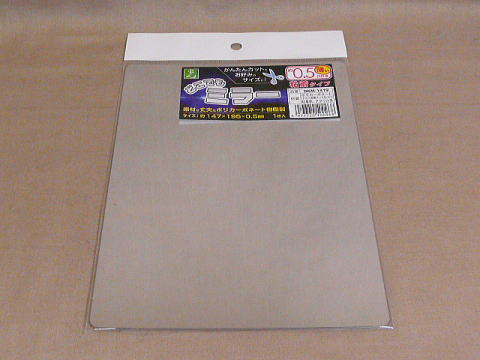 0.5ミリ厚の樹脂ミラーです。 樹脂はポリカーボネート製、アルミ蒸着メッキ仕上げです。 |
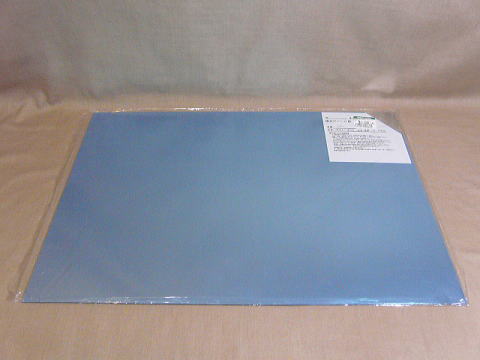 1ミリ厚の樹脂ミラーです。 樹脂は塩化ビニールです。 |
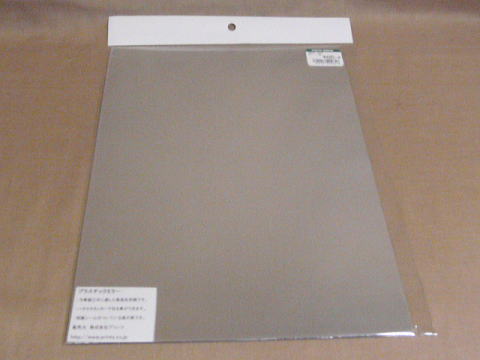 0.5ミリ厚の樹脂ミラーです。 表面反射鏡で、樹脂は塩化ビニールです。 |
カッターやハサミで切ることが出来る樹脂ミラーを用意しました。 ポリカーボネートは塩化ビ二ールより固いです。 0.5ミリの厚みは変形しやすく、平面を保つのが難しいです。 1ミリ厚の方が扱いやすそうです。 樹脂ミラーの欠点は、薄いほどゆがみやすくて傷がつきやすいです。 樹脂の種類や厚みによって映り方が変わります。 表面反射鏡は、反射面にコーティングがされている光学機器用は 大変高価になります。 コーティングの無いものは傷がつきやすいので、 取扱を慎重にしないといけないですが比較的価格は安くなります。 まず、この3種類のミラーを使用して比較してみます。 0.5ミリ厚は、平面を出すための板を添える工夫が必要かと思います。 結果によっては、ガラス製の1ミリ厚表面反射鏡を用意してみます。 薄板用のガラス切りも必要です。 |
| ミラーのカットした断面と、映り方の比較 (2015年11月11日) |
|
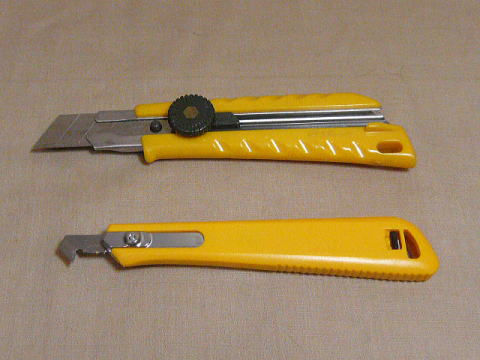 ポリカーボネート製ミラーと塩ビ製ミラーのために、 ブラ板用カッターと大型カッターを用意しました。 |
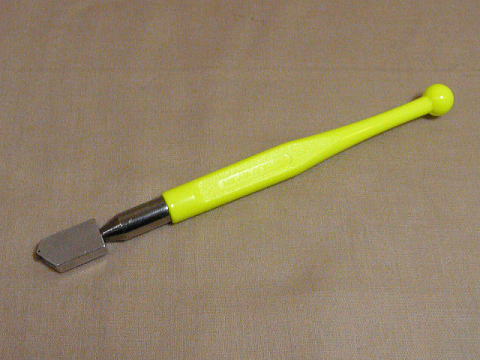 1〜3ミリ薄板ガラス用ガラスカッターを用意しました。 |
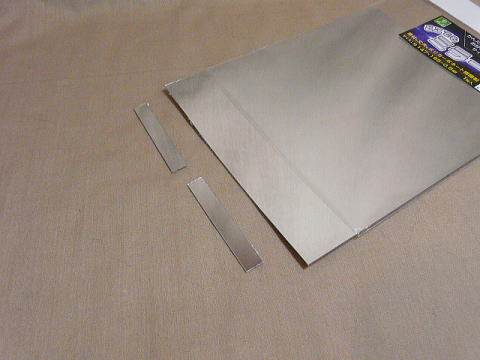 0.5ミリ厚ポリカーボネート製ミラーは、大型カッターでは 少し切りずらかったのでブラ板用カッターで切りました。 |
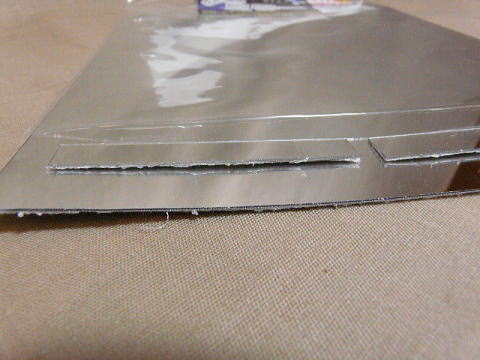 このポリカーボネート製ミラーは粘着タイプです。 裏面にはくり紙が貼ってありますので、裏面から切ってみました。 |
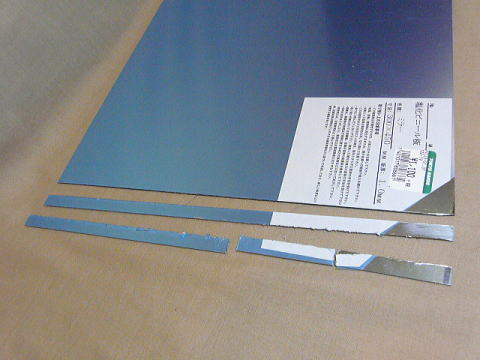 1ミリ厚の塩化ビニール樹脂ミラーです。 両面に保護シートが貼ってあります。 |
 透明の保護シート側が、塩化ビニール樹脂側です。 青色の保護シート側が、鏡面側です。 |
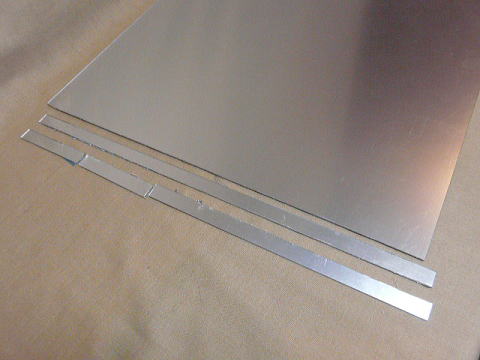
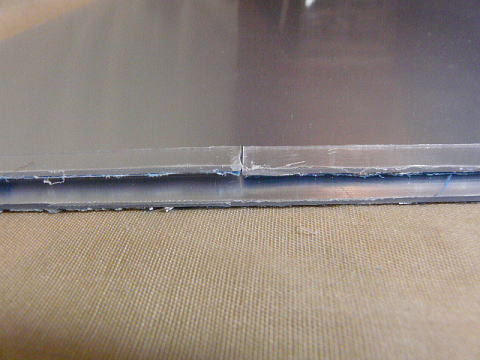 透明保護シート側から、ブラ板用カッターで切りました。 |
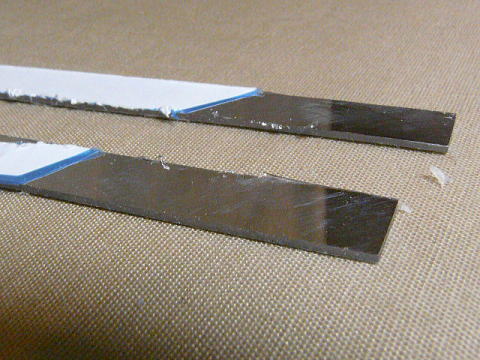 青色の保護シート側です。鏡面はラミネート構造みたいです。 |
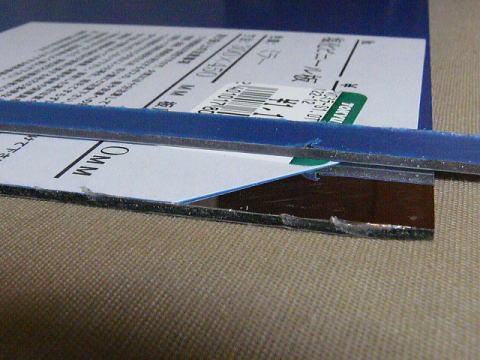 青色の保護シート側から、大型カッターで切りました。 |
ポリカーボネート製ミラーは堅いのですが、 保護シートがないので傷がつきやすいです。 1ミリ厚塩化ビニール樹脂ミラーは、 大型カッターの方が切った断面が綺麗なようです。 ブラ板用カッターで切ると、保護シートがはがれやすいようです。 大型カッターは切れるまで時間がかかります。 反射面側はラミネート構造みたいで、 ポリカーボネート製ミラーとは少し傷の付きやすさが違うようです。 |
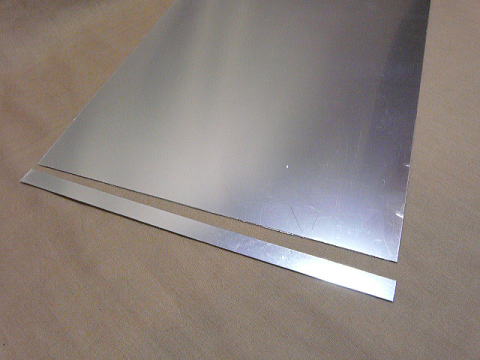 0.5ミリ厚塩化ビニール樹脂ミラーの表面反射鏡は、 大型カッターで切りました。 |
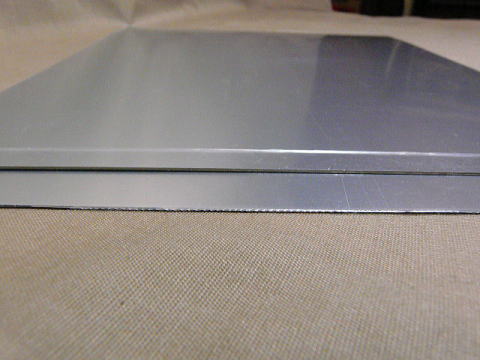 反射面は保護シートが貼ってあります。 保護シート面から大型カッターで切りました。 |
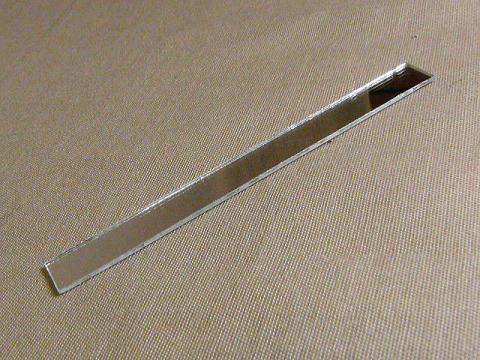 1ミリ厚ガラスミラーを、薄板用ガラス切りで切りました。 手前が1回目の切った断面です。 |
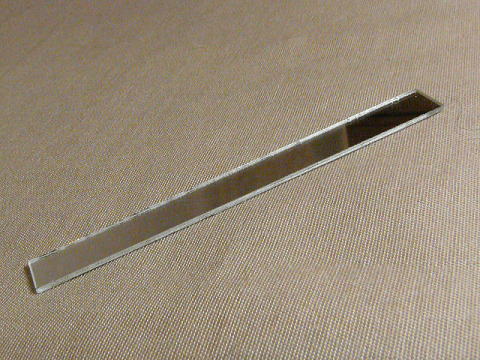 手前が2回目の切った断面です。 コツがわかってきました。 |
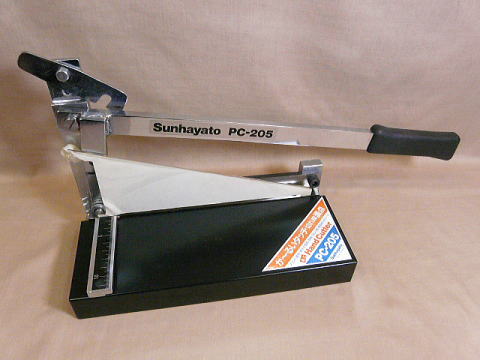 プリント基板などがカットできる卓上カッターです。 最大寸法200ミリまでなので、30センチ幅の樹脂板が入りません。 |
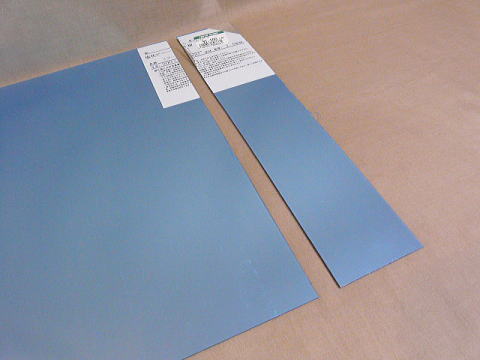 1ミリ厚の塩化ビニール樹脂ミラーを、 横幅サイズに青色の保護シート側から大型カッターで切りました。 |
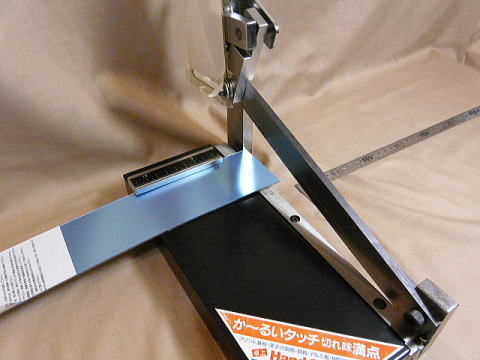 ミラーの縦幅にセットして切ります。 |
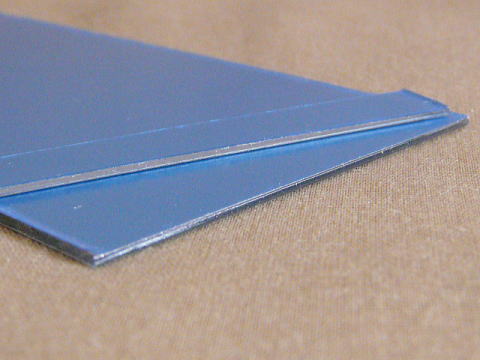 真っすぐで直角に綺麗に簡単切れます。 |
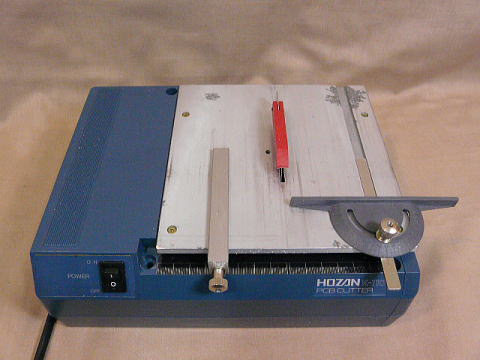 PCBカッターを使用してみます。 |
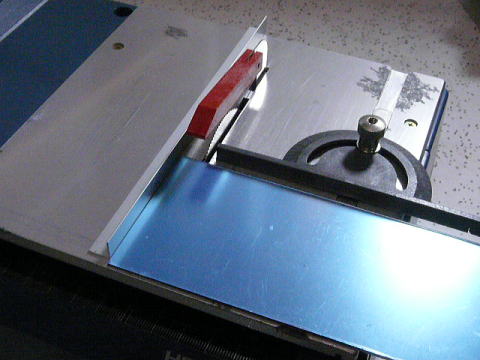 付属のガイドが短いので、ガイドを一工夫してみます。 |
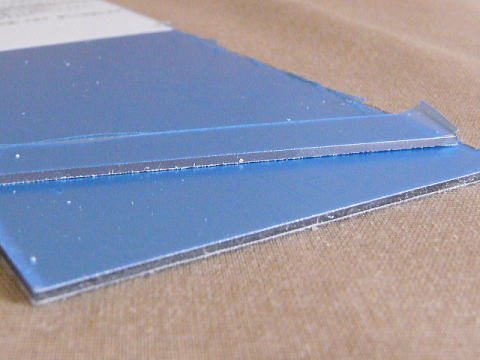 なかなか直角に切るのが難しいですが、まあ綺麗にカットできます。 |
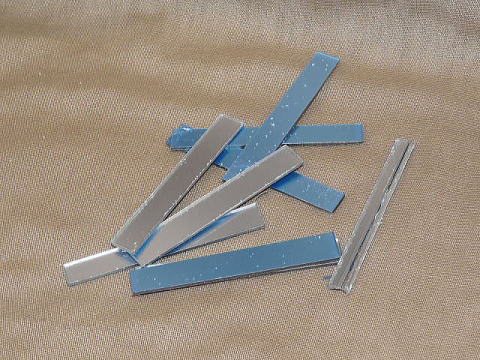 PCBカッターは小型のため正確に直角に切るには、 もうひと工夫必要です。 |
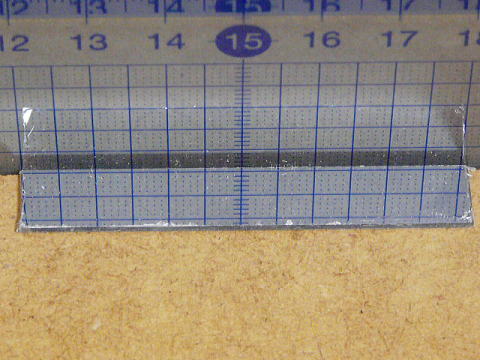 1ミリ厚の塩化ビニール樹脂ミラーの反射面側です。 青色保護シート側 |
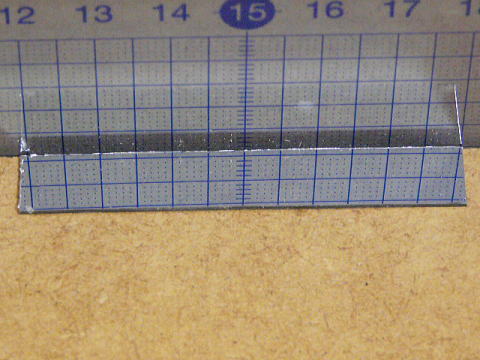
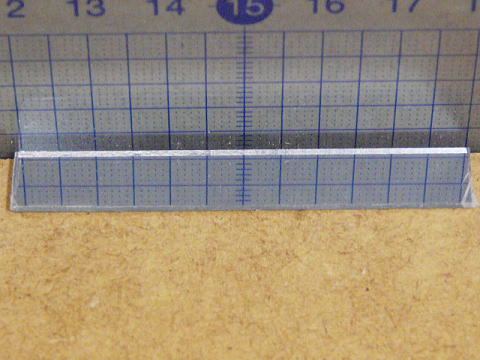 1ミリ厚の塩化ビニール樹脂ミラーの塩化ビニール樹脂側です。 透明保護シート側 |
 0.5ミリ厚塩化ビニール樹脂ミラーの表面反射鏡の表面反射面。 |
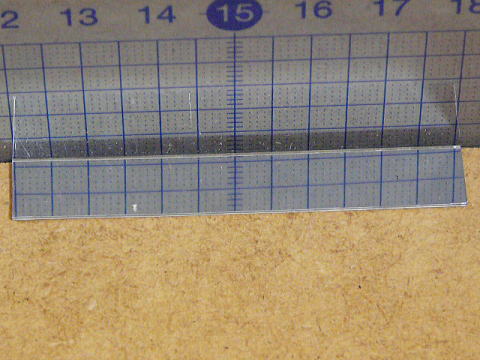 表面反射鏡の裏側の反射面。 |
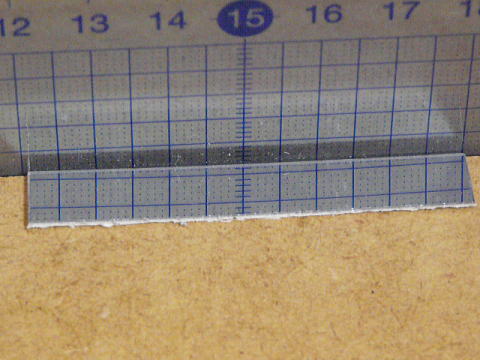 0.5ミリ厚ポリカーネート製ミラーです。 |
 1ミリ厚ガラスミラーです。 |
| ●カットのしやすさ● | |